
辐射传热:无需介质的“非线性热通道”
在热工学中,导热依赖微观分子的晶格振动与碰撞,对流依赖宏观流体的位移搬运,二者都必须依赖物理介质。然而,热辐射完全不同——它是以电磁波形式传播的能量传输过程,在真空状态下依然畅通无阻。太阳跨越 1.5 亿公里的太空将热量源源不断投射到地球,依靠的正是辐射传热。
在工业工程计算中,辐射换热最显著的特征在于其强烈的非线性温度响应。根据斯蒂芬-玻尔兹曼四次方定律(Stefan-Boltzmann Law),物体表面间的净辐射热通量公式为:
q = ε · σ · (T14 − T24)
其中:ε 为物体表面发射率(0 ~ 1);σ 为斯蒂芬-玻尔兹曼常数(5.67 × 10⁻⁸ W/(m²·K4));T1、T2 为热力学绝对温度(K)。
正因为四次方的乘方效应,在常温小温差环境下,辐射换热通常弱于空气对流而被忽略;但在工业炉、恒温烘箱及动力电池热失控等中高温工况下,辐射热通量会急剧激增,甚至直接取代对流成为传热的主导机制。
二、什么时候必须考虑热辐射?(量化判据)
在 CFD 工程建模中,不要依赖主观经验判断。我们通过将辐射换热折算为等效对流换热系数 hrad,与典型自然对流(h ≈ 5 ~ 10 W/(m²·K))及强制对流(h ≈ 20 ~ 50 W/(m²·K))进行横向对比:
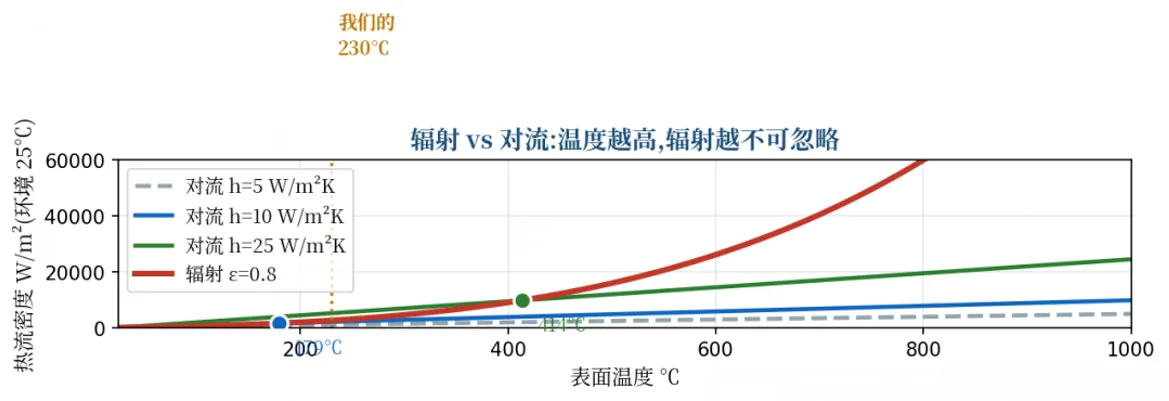
| 表面温度 | 辐射热流(环境 25℃,ε = 0.8) | 等效辐射换热系数 hrad | 工程对流对比与量级分析 |
|---|---|---|---|
| 230℃ (标准箱炉恒温段) | 2,546 W/m² | 12.4 W/(m²·K) | 已达到甚至超过普通空气自然对流水平,不可忽略 |
| 400℃ (中温热处理工况) | 8,948 W/m² | 23.9 W/(m²·K) | 接近常规循环风机的强制对流换热强度 |
| 1000℃ (加热棒/燃烧器表面) | 118,763 W/m² | 121.8 W/(m²·K) | 对流被完全碾压,辐射成为绝对主导机制 |
工程实用判据:
- 启动辐射模型:表面温度超过 150℃ ~ 200℃,或体系内存在 > 100℃ 的局部表面温差;
- 可忽略辐射模型:常温室内通风、冷水散热回路、温差小于 30℃ 的常规电子自然散热。
三、辐射计算的两个命脉参数:发射率与视角因子
在热仿真中,网格划分决定了对流边界层的解析精度,而表面发射率(Emissivity)与视角因子(View Factor)则决定了辐射计算的生死。
- 发射率 ε(0 ~ 1.0)—— 表面热物性差异:
发射率表征实际物体接近黑体辐射能力的相对程度。同一材质在不同表面处理下的发射率天差地别:例如抛光不锈钢板 ε ≈ 0.12 ~ 0.15,而经历高温氧化结皮的钢板 ε ≈ 0.80 ~ 0.85,二者相差 5 倍以上。这意味着,若在腔体内壁采用低发射率表面或隔热涂层,可大幅降低外溢辐射散热;若在加热体表面增加高辐射覆层,则可加速向炉膛的有效辐射传热。
- 视角因子 Fi→j —— 空间几何投射关系:
视角因子描述从面 i 漫射发出的总辐射能量中直接落到面 j 上的几何比例。“几何上互相看不到,便没有直接净辐射换热”——这一几何约束是造成稠密排列工件升温极度不均的核心诱因。
四、视角因子在工件密集堆叠中的“屏蔽陷阱”
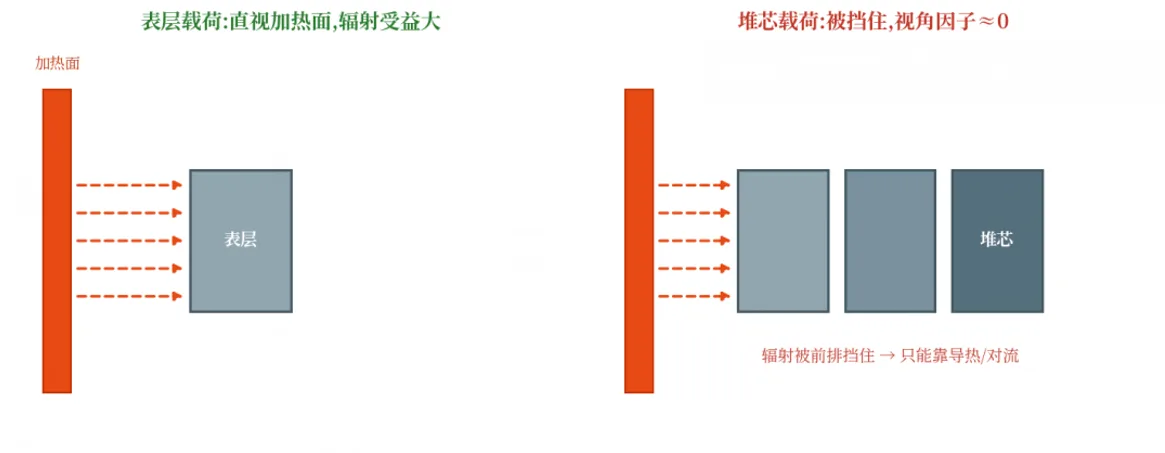
在工业恒温炉中,经常遇到紧密排布的工件垛(如模具钢块、晶圆托盘、锂电池芯包)。仿真工程师常困惑:为什么外侧工件升温极快,而中心堆芯工件即便延长均温时间也迟迟无法达标?
外层 / 表层载荷
工件外侧面直接暴露于炉膛内壁和加热管,视角因子 F 远大于 0。加热源与工件外表面的温差驱动高辐射热流通量,因此外表面能够充分享受辐射带来的升温加成。
堆芯 / 内部载荷
四周完全被邻近同批工件包围。彼此不仅无法“视及”加热源,且相邻工件表面温度几乎一致,相互间的净辐射传热接近于零(ΔT4 → 0)。堆芯工件只能依赖微弱的狭缝对流与固-固接触导热,极易成为热滞后死区。
五、算例实测:恒温箱载荷升温模拟对比
采用实际恒温箱工况参数构建集总热物性模型验证:单块尺寸为 180 × 180 × 80 mm 的 Cr12 模具钢块(单块质量 20.3 kg,换热表面积 0.122 m²),初始温度 25℃,置于 230℃ 恒温热风循环炉中,考察持续加热 2 小时的中心温升数据:
| 流动工况 | 仅计入对流换热 | 对流 + S2S 辐射耦合 | 辐射带来的额外升温增益 |
|---|---|---|---|
| 弱自然对流 (h = 10 W/(m²·K)) | 150.1 ℃ | 216.1 ℃ | +66.0 ℃ (升温速率提升显著) |
| 强强制循环风 (h = 25 W/(m²·K)) | 210.5 ℃ | 227.1 ℃ | +16.6 ℃ (对流占比增加,辐射被稀释) |
工程启示: 对流换热强度越弱,辐射对升温的决定性作用越强。在自然对流箱体中,漏算辐射会导致预测误差高达 60℃ 以上;而在配置高风速循环风机的均温炉中,虽然辐射增益在表层仍有十余度,但内部堆叠件的均匀性仍严重受制于风道组织。
六、STAR-CCM+ 辐射模型选型与配置指南
在 Simcenter STAR-CCM+ 中,内置了数种不同的辐射求解器,在网格规划与计算资源上差异极大:
| 辐射模型 | 适用物理场景 | 计算成本与内存开销 |
|---|---|---|
| 表面对表面 (S2S) | 介质(空气/氮气)完全透明且无参与吸收。工业烤箱、电子设备箱体、电池包模组。 | 适中。核心开销在面片视角因子射线追踪计算;网格重划分需重新计算。 |
| 离散坐标 (DOM) | 半透明介质、含吸收/散射参与性介质(如玻璃退火、含灰烟气)。 | 昂贵。求解多方向输运方程,显存及求解器迭代较慢。 |
| P1 / 参与介质模型 | 大型光学厚度较深的燃烧室、富氧锅炉、辐射烟道。 | 极高。适用于密集微粒工况。 |
S2S 模型在 STAR-CCM+ 中的标准配置流程:
- 物理模型勾选:在 Continuum 的 Physics Models 下激活
Radiation→Surface-to-Surface Radiation,并选择Gray Thermal Radiation(灰体漫辐射假设); - 表面发射率赋予:逐个检查 Boundaries 下的
Radiation Surface属性。切忌使用全局默认值:氧化钢壁面建议调整为0.8,高反光铝箔或抛光不锈钢调整为0.1 ~ 0.15; - 面片聚类(Patch Clustering)优化:S2S 通过将表面网格单元聚类成辐射面片(Radiation Patches)来计算视角因子。几何面数量过大时,必须合理设置聚类容差与最大面片尺寸,防止视角因子矩阵爆内存。
七、工程复盘:简化模型时“漏算辐射”的工程影响
在许多快速迭代的初期评估中,仿真往往仅开启流动对流与固体导热(纯共轭传热 CHT)。在面对评审质疑“为何未开辐射”时,工程师应当能够进行严密的工程答辩:
工程答辩逻辑:
在紧密堆叠的工件结构中,关注的核心考核指标是堆芯最冷点是否能按时达到工艺温区(如 225℃)。
根据视角因子屏蔽特性,堆芯工件四周视角因子接近于 0,即使开启 S2S,内部净辐射贡献亦基本为零。
因此,“不算辐射”对于堆芯最低温度来说是一项偏向保守的安全边界假设——仿真预测在未达标时,实际产线上堆芯只会稍快或持平,不会劣于仿真。
提示:若后续关注的是“整炉工件的最大温差(温场均匀度)”,则必须开启 S2S 辐射。因为辐射会加速表层升温,进一步拉大表层与堆芯的瞬态温差,此时不开辐射反而会低估热应力与温差风险。
八、CAE 工程师常踩的 5 大“辐射计算坑”
- 高温工况漏开辐射:设备壁温 > 200℃ 时仍只算对流,导致系统升温速度和功率需求被系统性低估;
- 通篇使用默认发射率(0.9 或 1.0):不同涂层与金属光洁度发射率差异达数倍,必须校对真实实验或材料手册数据;
- 对紧密堆垛盲目寄托辐射:在密集工件缝隙中高估辐射热流,忽略了视角因子自遮挡与同温腔体无净辐射的物理现实;
- 复杂几何暴力求解 S2S:细碎倒角、螺栓、多孔结构全部参与辐射计算,导致视角因子求解阶段耗时失控甚至溢出,建模前必须做几何特征去重(Defeature);
- 均温绝热封闭腔盲目开辐射:壁面均温的封闭腔内各面 T4 相等,净辐射热流通量几乎为零,开启只会白白消耗网格与求解资源。
九、总结
辐射传热由绝对温度四次方驱动,具有显著的高温突变效应。在 200℃ 以上的中高温工业热设备中,等效辐射换热系数与自然对流同处同一量级。做好热辐射仿真的核心在于“抓实发射率、把准视角因子”。在工程简化与精细化仿真之间,明确边界条件对局部工况的保守性,才能做出既高效又契合工程实际的流体热力学判断。
